

从电芯选型到BMS集成:面向DIY爱好者和专业电池设计人员的必备技术
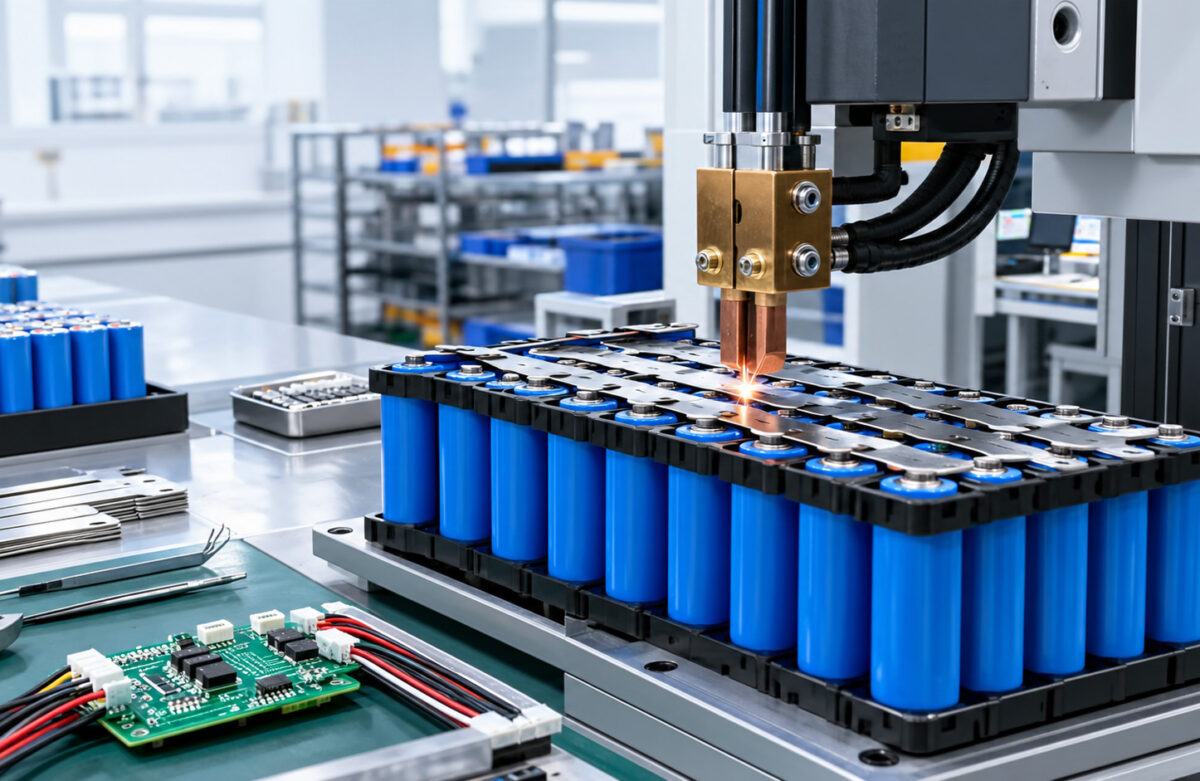
锂电池组 广泛应用于电动汽车、便携式供电系统、储能设备及工业领域。 随着对可充电电池解决方案的需求持续增长,越来越多的人开始探索如何使用圆柱形锂离子电芯组装自己的电池组。点焊是此类电池组装中最常见的连接方法之一,它不仅提供了一种连接电芯的实用方式,还能最大限度地减少电芯长期受热的影响。.
然而,制造一款可靠的电池组远不止是将电芯用镍带连接起来那么简单。电芯选型、焊接参数、电气设计、绝缘处理、电池管理系统以及质量检测,这些因素都直接影响最终产品的性能和安全性。.
本指南阐述了锂电池点焊的基本原理,指出了常见的组装错误,并介绍了相关工程考量因素,以帮助DIY爱好者及电池购买者做出更明智的决策。.
1. 为什么在锂电池组装中采用点焊工艺
电阻点焊会在金属带与电池端子之间的接触区域产生局部热量。与传统焊接不同,后者可能会使电池端子长期暴露在热量中,而点焊则是利用短暂的电脉冲来形成连接。.
对于圆柱形 锂离子电池组, 该方法具有若干实际优势。.
首先,通过适当控制焊接过程,可以减少传入电池的热量。这一点很重要,因为过多的热量可能会损坏内部组件或加速电池老化。.
其次,点焊可以在电芯与连接条之间形成稳定的电气连接。在高电流应用中,连接电阻至关重要,因为电气损耗会产生热量,从而降低电池组的效率。.
第三,点焊适用于可重复的生产。通过适当的设备和工艺控制,制造商能够组装出由多个电芯组成的电池组,并确保其连接质量的一致性。.
必须记住,焊缝看起来牢固并不一定意味着整个电池组就安全。焊接工艺只是完整电池设计中的一个环节。.
2. 开始前先选定正确的单元格
在任何电池组装项目中,电芯选型都应作为第一步。.
不同的锂电池化学体系具有不同的电压特性、充电要求和安全注意事项。常见的例子包括磷酸铁锂(LiFePO4)和其他锂离子化学体系。电池化学体系必须与预期应用以及充电器和BMS的规格相匹配。.
在整理行装之前,请考虑以下因素:
- 电池化学特性与标称电压。.
- 容量和预期工作电流。.
- 内部电阻与电池状态。.
- 电池制造商与可追溯性。.
- 外形尺寸和端子设计。.
- 必须采用串联和并联连接方式。.
例如,专为48V级LiFePO4应用设计的电池组,其电芯排列方式和充电系统与常规锂离子电池组有所不同。额定电压、满充电压和BMS配置必须与所选的化学体系相兼容。.
电池还应进行适当的匹配。容量、内阻和电量状态的差异都会影响电池组的性能和均衡行为。.
切勿使用出现膨胀、渗漏、腐蚀、绝缘层损坏、温度异常或其他物理或电气损坏迹象的电池。对于存在疑问的电池,应将其从组装过程中剔除,而非将其作为正常生产材料处理。.
3. 镍带和焊接设备的选型
镍带常用于连接圆柱形电池,因为它们具有良好的可焊性和机械柔韧性。不过,必须根据电池组的电流要求来选择合适的镍带。.
重要规格包括:
- 剥离材料与电阻。.
- 厚度和宽度。.
- 连续电流和峰值电流要求。.
- 与焊接设备的兼容性。.
- 机械布局和连接长度。.
纯镍和镀镍钢在电学性能上并不等同。两条金属带虽然外观相似,但电阻和焊接特性却可能存在显著差异。.
对于大电流电池组,其互连系统值得特别关注。如果导线带过窄或电阻过大,可能会导致电压降和局部发热。.
一款合适的电池点焊机应能提供可控的焊接能量、稳定的电极接触以及可重复的焊接效果。在处理不同规格的带材时,可调节的脉冲持续时间和电流控制功能非常有用。.
正确的设置取决于具体的电池端子、排片材料、排片厚度以及焊接机。适用于某一组电池的设置,可能并不适合另一组电池。.
4. 准备单元格和工作区
充分的准备有助于避免本可避免的错误。.
焊接前,请逐一检查各电池。确认端子和绝缘层状况良好,并检查电池电压是否适合预定的组装工艺。.
工作区域应保持干净、干燥且井然有序。应将散落的金属物品、工具及导电碎屑远离裸露的电池端子。.
请使用合适的电池座或焊接夹具,以确保电池保持在正确位置。焊接过程中电池的位移可能会导致连接不牢固、损坏绝缘层,或造成导电部件之间发生意外接触。.
极性是另一个关键考虑因素。在进行电气连接之前,请确认每节电池的正负极方向。极性接反可能会导致短路或对电池组造成严重损坏。.
对于商业性或重复性的装配工作,记录在案的工作说明和统一的检验程序可以大大提高可靠性。.
5. 点焊工艺的实用概述
步骤 1:固定电池
将电池放置在稳固的支架或专用固定装置中。确保其排列方式符合预期的串联和并联配置。.
焊接过程中,电池应保持静止,且正负极应标明清楚。.
步骤 2:放置镍条
将合适的镍条放在电池端子上。.
导线应具有足以满足预期电流要求的接触面积,且在布线时应避免出现急转弯或过大的机械拉力。.
请避免将导电材料放置在可能接触到非预期端子或电池外壳的位置。.
第 3 步:放置电极
焊接电极必须与带材紧密且均匀地接触。.
电极的对准、压力和清洁度都会影响焊缝的一致性。脏污或磨损的电极可能会导致受热不均,从而造成连接不可靠。.
第4步:施加受控的焊接能量
应采用与电池和带材规格相适应的焊接工艺。.
目的是在建立安全连接的同时,避免端子和绝缘层过热、变形或受损。.
增加焊接功率并不一定能提高焊缝强度。过大的能量可能会损坏带材、电池端子或周围的绝缘层。.
对于没有合适设备或经验的人来说,与在昂贵的电芯上进行试验相比,专业电池组装通常是一个更安全、更实用的选择。.
第 5 步:检查连接情况
焊接完成后,检查连接处是否有肉眼可见的缺陷。.
检查是否有松动的条带、严重的变色、绝缘层受损、裂纹或焊缝外观不均匀的情况。同时还要注意单元格是否出现异常发热。.
目视检查虽然有用,但仅凭此还不足以确保焊缝的完全可靠性。在产品开发和质量控制过程中,应纳入机械和电气验证环节。.
6. 如何评估焊缝质量
要确保电池组可靠,仅检查镍条是否连接好是不够的。.
目视检查
一致的焊缝外观有助于识别工艺波动。焊点之间的显著差异可能表明压力不稳定、电极接触不良、污染或焊接参数不合适。.
机械测试
通过受控剥离或拉力测试,可以判断接线片是否与端子正确粘合。.
应针对具体的电池、极片材料和焊接工艺制定验收标准。并不存在一个适用于所有电池设计的通用拉力值。.
电气测试
万用表可帮助排查明显的布线或导通问题。若要更准确地评估连接电阻,可能需要专用的小电阻测量设备。.
在专业的电池制造中,电气测试通常与目视检查、机械验证以及有记录的工艺控制相结合。.
7. 降低电池可靠性的常见错误
一些装配错误可能会带来不必要的风险。.
使用不合适的细胞: 受损或匹配不良的电芯可能会影响成品电池组的性能和安全性。.
仅凭外观选择镍带: 一条看起来足够粗的导线,其载流能力仍可能不足。.
焊接能量过大: 过高的温度可能会损坏端子或电池。.
忽视隔热: 裸露的导电表面可能会导致意外短路。因此,必须使用适当的绝缘材料和防护屏障。.
细胞连接错误: 接线或极性错误可能会损坏电池组及连接的设备。.
跳过最终测试: 不应仅仅因为所有电芯都已连接,就认为电池组已准备就绪。.
在电动汽车、工业设备和储能系统等大电流应用中,这些问题尤为重要。.
8. 电池管理系统(BMS)和热管理至关重要
一个电池组需要的不仅仅是电芯和内部连接。.
正确选型的电池管理系统(BMS)有助于监测和管理重要的运行参数。根据具体设计,这些参数可能包括单体电压、电池组电流、温度、过充、过放以及短路保护。.
BMS 必须与电池的化学成分、串联电芯数量、电流要求以及预期应用相匹配。.
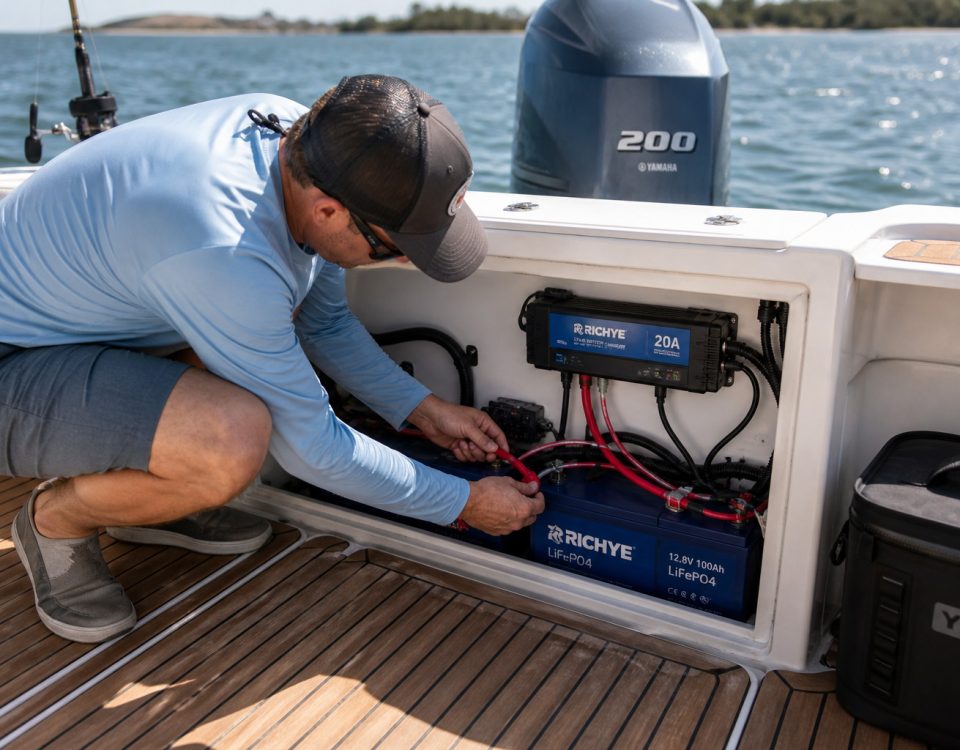
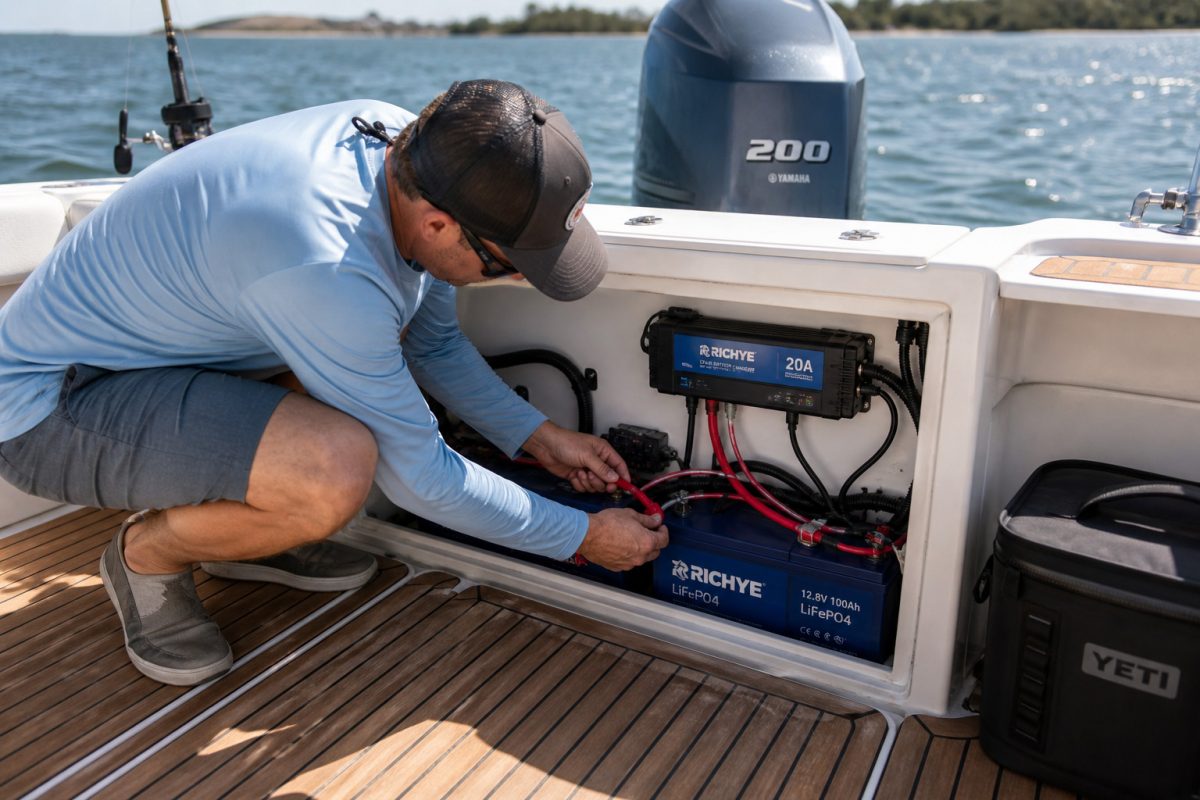
例如,LiFePO4 电池组需要一款专为 LiFePO4 工作特性设计的 BMS。如果使用不兼容的 BMS,可能会导致保护阈值或充电行为出现异常。.
热管理同样重要。大电流电池组在充电和放电过程中可能会产生热量。外壳、内部布局、绝缘措施和连接设计应能确保适当的散热,并防止导电部件之间发生意外接触。.
对于要求苛刻的应用,应评估整个电池系统,而不是仅关注电芯。.
9. 何时选择专业电池组装更明智
DIY电池组装对于学习和小型项目来说很有用,但并不总是最实用的解决方案。.
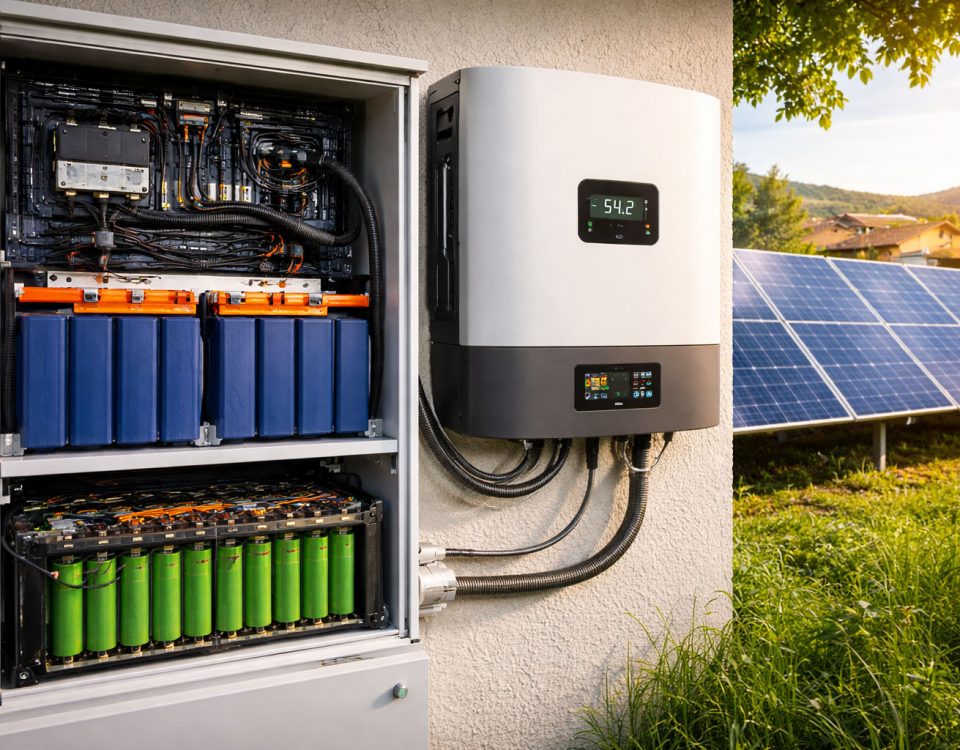
对于电动三轮车、叉车、自动导引车(AGV)、自主移动机器人(AMR)、工业车辆和储能系统等应用,对电池的要求可能存在显著差异。电压、容量、峰值电流、工作环境、外壳尺寸以及通信要求等均需予以考虑。.
专业的电池制造商能够将这些要求整合到一套完整的电池解决方案中。.
在 RICHYE, 我们提供针对不同应用需求量身定制的锂电池组解决方案。我们的工程方案不仅涵盖电芯选型和焊接,还能协助完成电池配置、外壳设计、BMS集成、布线以及满足特定应用的要求。.
对于不希望自行组装电池组的客户而言,专业设计的解决方案可以简化这一流程,并减少在设备选型、电芯匹配、焊接和系统集成方面面临的挑战。.
配置得当的电池管理系统(BMS)、合理的保护设计以及合适的电池结构,都是确保成品可靠性的重要组成部分。根据具体应用场景,还可考虑增加通信功能、定制化连接器及监控功能等附加特性。.
结论
建立一个 锂电池组 这是一项需要细致入微的工程任务。点焊是许多圆柱形锂离子电池设计中的一种有效连接方法,但组装能否成功,远不止于形成可见的焊缝。.
合适的电芯、正确选用的连接材料、受控的焊接条件、适当的绝缘措施、合适的电池管理系统(BMS)以及可靠的质量检测,这些因素共同影响着电池的性能和安全性。.
对于DIY爱好者而言,了解这些原理有助于避免常见错误并改进项目规划。对于商业用户而言,与经验丰富的电池制造商合作,可以更轻松地开发出符合实际应用需求的解决方案。.
无论您是在为电动汽车、工业设备还是定制储能系统设计电池,正确的做法都是将电池组视为一个完整的系统——而不仅仅是一组相互连接的电池单元。.